电动工具选型指南:工厂生产线常用机型配置方案
工厂生产线的效率,往往就藏在那些不起眼的工具选型里。很多采购负责人把注意力全放在主机设备上,却忽略了每天被工人握在手里的电动工具——扭矩偏差、转速不匹配、握持设计不合理,这些细节累积起来,足以让一条本应满负荷运转的产线,悄悄损失掉8%-12%的工时。上海尚磊安贸易有限公司深耕工业配套多年,今天就从产线实际工况出发,聊聊电动工具的配置逻辑。
按工序划分的机型配置思路
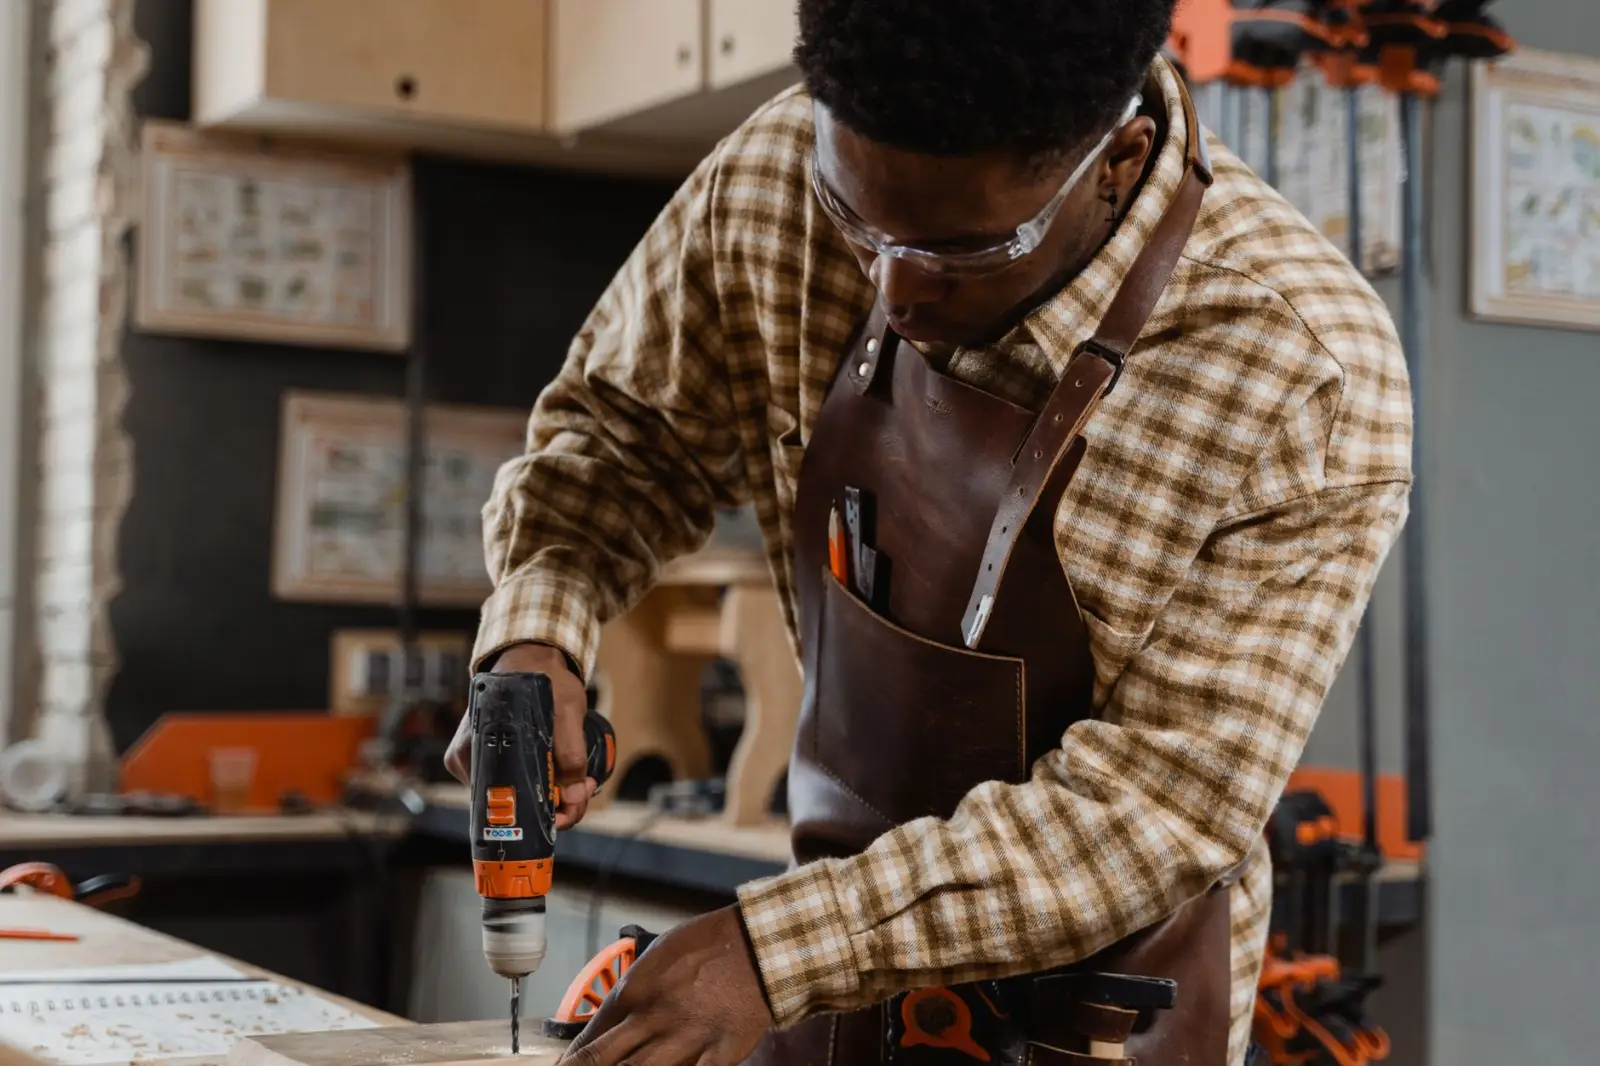
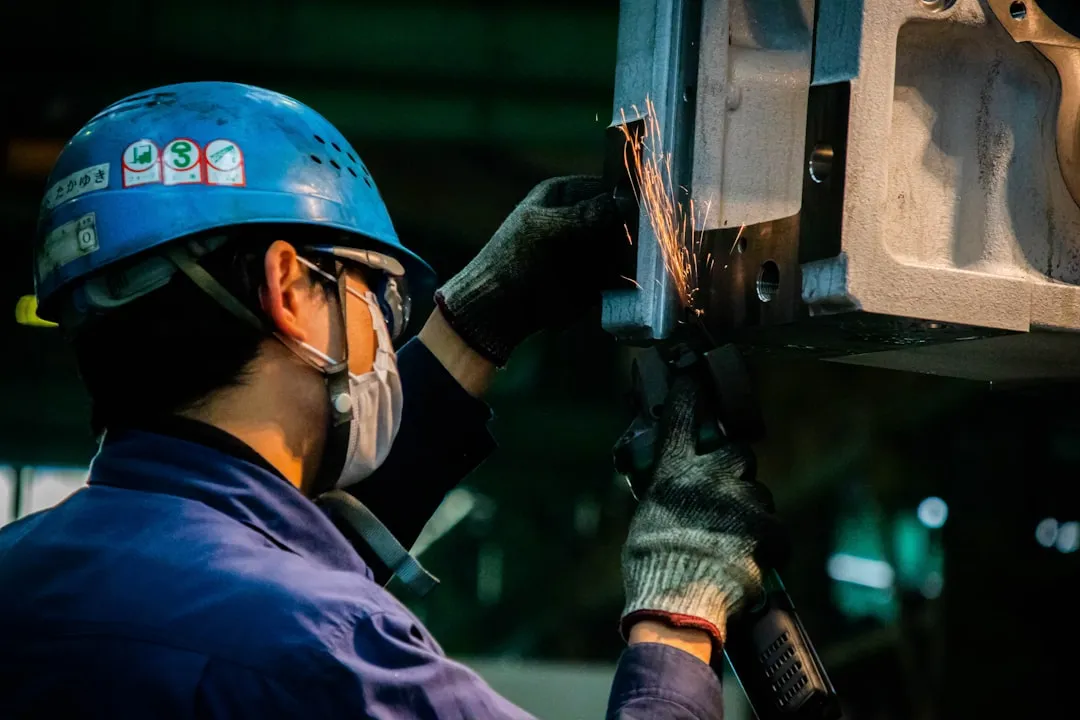
不同工位对工具的需求差异极大。总装线上的拧紧工序,优先考虑**无刷电钻/电动扳手**,扭矩范围建议覆盖10-80N·m,转速控制在0-2500rpm可调,这样既能应对M4-M10的常见螺栓,又不至于因扭矩过大而滑丝。而金属加工区域的切割与打磨,则需要角磨机或直磨机,功率建议在850W以上,主轴螺纹规格要统一为M14,便于快速更换耗材。至于精密电子装配区,低扭调速的电动螺丝刀是刚需,扭矩精度需控制在±3%以内,最好带有电子刹车功能,防止惯性过冲损坏元件。
仓储物流区的情况又不同,打包、拆箱、货架安装这些活,需要的是轻量化设计的手电钻,整机重量控制在1.2kg以下,配合双电池快充方案,才能保证连续作业不中断。这里要特别提醒:**不要试图用一把“万能工具”覆盖所有工位**,高性能单一用途机型,远比多功能机型的综合效率高出30%以上。
配套耗材与安全防护的隐性成本
工具选型只是第一步,配套的钻头、批头、砂轮片等耗材,往往占后期总成本的40%以上。建议根据产线实际加工材质,批量采购HSS-Co含钴钻头或硬质合金锯片,虽然单价略高,但寿命通常是普通耗材的3-5倍。同时,别忽略了**劳保用品**的同步配置——防冲击护目镜、降噪耳罩、防滑手套,这些不是应付检查的摆设,而是直接影响操作者手部稳定性和作业精度的重要因素。
我们曾帮一家汽车零部件客户做过测算,将产线上的电动工具全部升级为带缓启动功能的机型后,配合合规的**劳保用品**佩戴规范,工件表面划伤率下降了22%,操作工疲劳投诉减少了近一半。工具与人之间的关系,本质上就是效率与安全的平衡。
常见选型误区与实操要点
- 误区一:盲目追求大功率。产线上90%的拧紧作业其实只需要500W以内的电机,功率过大反而容易导致过拧和螺纹损伤。
- 误区二:忽视电池平台兼容性。同一品牌的不同工具若能共用电池包,能将备用电池成本降低60%。
- 误区三:不重视售后响应速度。电动工具的故障停机损失,每小时可达数百至上千元,选择本地有备件仓的供应商至关重要。
关于**五金工具**和**仓储设备**的联动配置,还有一点值得展开:工具收纳柜、移动工具车、充电管理站,这些仓储设备看似和电动工具无关,实则决定了工具的使用寿命。随意丢在工具箱里的电钻,电池触点极易被金属碎屑短路,而这恰恰是产线工具非正常损耗的头号原因。
最后回答一个被反复问到的问题:预算有限时,先升级工具还是先补足劳保用品?我的建议是——先保证每台工具都有对应的安全防护装置,再考虑性能升级。因为一次手指压伤的直接医疗成本和间接工时损失,足够买下三套顶级防护装备。至于具体机型选配,欢迎联系上海尚磊安贸易有限公司的技术团队,我们会根据贵司产线的实际工位图,输出一份带扭矩曲线和耗材清单的完整配置方案。